


Pri ročnem obločnem varjenju lahko že izbira elektrode precej vpliva na to, kako mirno boste delali, kako enostavno boste vzdrževali oblok in kakšen bo končni zvar. Čeprav se začetniku hitro zazdi, da je najpomembnejši dovolj zmogljiv varilni aparat, je v praksi treba gledati celoto. Elektroda mora ustrezati materialu, njegovi debelini, položaju varjenja in toku, ki ga lahko zagotovi vaš aparat.
Če se z varjenjem srečujete občasno, na primer pri izdelavi kovinskega podnožja za mizo, popravilu ograje ali izdelavi konstrukcije za delavnico, vam ni treba poznati vseh oznak elektrod na pamet. Pomembneje je razumeti nekaj osnovnih pravil. Na Mizarstvu priporočamo, da začnete pri materialu in šele nato določite vrsto ter premer elektrode. Ob tem je seveda pomembna tudi oprema. Za boljšo predstavo o različnih izvedbah si lahko ogledate RO varilne aparate SQS, širši pregled tehnologij in naprav pa najdete med različnimi varilnimi aparati za delavnico in profesionalno uporabo.
Najprej morate razumeti, kakšna je vloga elektrode pri RO varjenju
Ročno obločno varjenje, ki ga pogosto srečate tudi pod oznakama RO ali MMA, uporablja oplaščeno elektrodo. Ko med elektrodo in kovinskim obdelovancem vzpostavite električni oblok, nastane dovolj toplote, da se začneta taliti tako osnovni material kot elektroda. Staljena kovina nato tvori zvar. Če želite bolje razumeti različne postopke in njihove značilnosti, si oglejte tudi pregled tehnologij varjenja.
Elektroda pa ni zgolj kovinska palica, ki jo med delom porabljate. Pomembno vlogo ima tudi njen plašč oziroma oplaščenje. Ta med varjenjem pomaga ustvariti pogoje, v katerih je staljena kovina zaščitena pred vplivi okolice. Na površini zvara praviloma nastane žlindra, ki jo po ohladitvi odstranite.
Prav zaradi te dvojne vloge se različne elektrode pri delu obnašajo različno. Nekatere boste lažje vžgali in z njimi enostavneje vzdrževali stabilen oblok, druge so namenjene zahtevnejšim konstrukcijam ali določenim položajem varjenja. Na Mizarstvu zato svetujemo, da elektrode ne izbirate ločeno od naloge. Vedno razmišljajte o kombinaciji osnovnega materiala, zahtev zvara, položaja, elektrode in zmogljivosti aparata.

Prvi kriterij: osnovni material, ki ga boste varili
Preden pogledate premer elektrode ali nastavite varilni tok, morate vedeti, kateri material boste varili. To je osnovna informacija, saj mora biti elektroda primerna za osnovni material in lastnosti, ki jih pričakujete od končnega spoja.
Pri domačih in splošnih delavniških projektih boste pogosto varili običajna konstrukcijska jekla. Tipičen primer je izdelava kovinskega okvirja za delovno mizo, popravilo jeklene ograje ali varjenje nosilca. Za takšna opravila je na voljo širok izbor elektrod, zato je izbira razmeroma preprosta. Povsem drugače je pri nerjavnem ali bolj specifičnem legiranem jeklu, kjer morate izbrati namensko elektrodo, ki ustreza materialu in zahtevanim lastnostim spoja. Posebne zahteve veljajo tudi za varjenje aluminija, kjer sta izbira postopka in ustreznega dodajnega materiala še posebej pomembni.
Posebna previdnost je potrebna pri popravilih, ko materiala ne poznate. Stara kovinska konstrukcija na prvi pogled morda deluje kot navadno jeklo, vendar brez podatkov o materialu tega ne morete vedno zanesljivo vedeti. Na Mizarstvu menimo, da je pri pomembnejših oziroma bolj obremenjenih spojih smiselno material najprej identificirati, namesto da uporabite prvo elektrodo, ki jo imate v delavnici.
Za osnovno orientacijo si lahko zapomnite:
- pri običajnih konstrukcijskih jeklih izbirajte elektrode, namenjene tej skupini materialov;
- za nerjavno jeklo uporabite ustrezno namensko elektrodo;
- pri legiranih in posebnih jeklih preverite zahtevane lastnosti dodajnega materiala;
- pri neznanem materialu se izogibajte ugibanju, zlasti če bo spoj nosilen ali varnostno pomemben.
Ko poznate material, ste tako rešili prvi del izbire. Šele nato je smiselno primerjati različne vrste oplaščenja.
Drugi kriterij: vrsta oplaščenja elektrode
Če ste v trgovini že pogledali polico z varilnimi elektrodami, ste verjetno opazili, da se ne razlikujejo samo po debelini. Ena pomembnejših razlik je vrsta oplaščenja, ki vpliva na obnašanje elektrode med varjenjem in lastnosti nastalega zvara.
Za splošna dela so zelo razširjene rutilne elektrode. Pogosto so prijazne do manj izkušenega uporabnika, saj omogočajo razmeroma enostaven vžig in prijetno delo. Če doma popravljate kovinska vrata ali izdelujete preproste jeklene elemente, so lahko glede na material in zahteve spoja praktična izbira.
Bazične elektrode pridejo bolj do izraza tam, kjer so pomembne mehanske lastnosti zvara in večja zahtevnost konstrukcije. Pri njih je še posebej pomembno pravilno ravnanje in skladiščenje. Celulozne elektrode pa boste pogosteje srečali pri specializiranih nalogah in terenskem varjenju, kjer pridejo do izraza njihove posebne lastnosti.
Pri izbiri se zato ne ustavite pri napisu »elektroda 3,2 mm«. Preverite tudi oznako elektrode in tehnična priporočila proizvajalca. Iz njih lahko razberete bistveno več o predvideni uporabi, položajih varjenja, toku in polariteti.
Tretji kriterij: premer elektrode glede na debelino materiala
Premer je eden najbolj praktičnih podatkov pri izbiri elektrode, vendar ga je treba vedno povezovati z materialom in načinom izvedbe spoja. Predebela elektroda na tankem kosu pločevine lahko pomeni prevelik vnos toplote in večjo nevarnost prežiga, pretanka elektroda pri masivnem obdelovancu pa lahko delo po nepotrebnem upočasni.
Če na primer popravljate tanjši kovinski element vrtnega pohištva, boste praviloma razmišljali drugače kot pri varjenju debelejšega jeklenega profila za delovno mizo. Z večanjem premera elektrode se običajno povečuje tudi potreben varilni tok, zato morate hkrati preveriti, kaj zmore vaš aparat.
Za osnovno orientacijo lahko razmerje razumete takole:
| Premer elektrode | Običajna uporaba | Na kaj bodite pozorni |
|---|---|---|
| 1,6–2,0 mm | Tanjši materiali | Nevarnost prevelikega vnosa toplote in prežiga |
| 2,5 mm | Lažja in splošna dela | Priporočeni tok konkretne elektrode |
| 3,2 mm | Pogosta splošna konstrukcijska dela | Zahtevan tok in zmogljivost aparata |
| 4,0 mm in več | Debelejši materiali in zahtevnejša dela | Tok, napajanje ter delovni cikel aparata |
Takšne vrednosti uporabljajte kot orientacijo, ne kot univerzalen recept. Končno odločitev prilagodite vrsti elektrode, debelini materiala, obliki spoja in podatkom proizvajalca.
Četrti kriterij: položaj varjenja in zahtevnost zvara
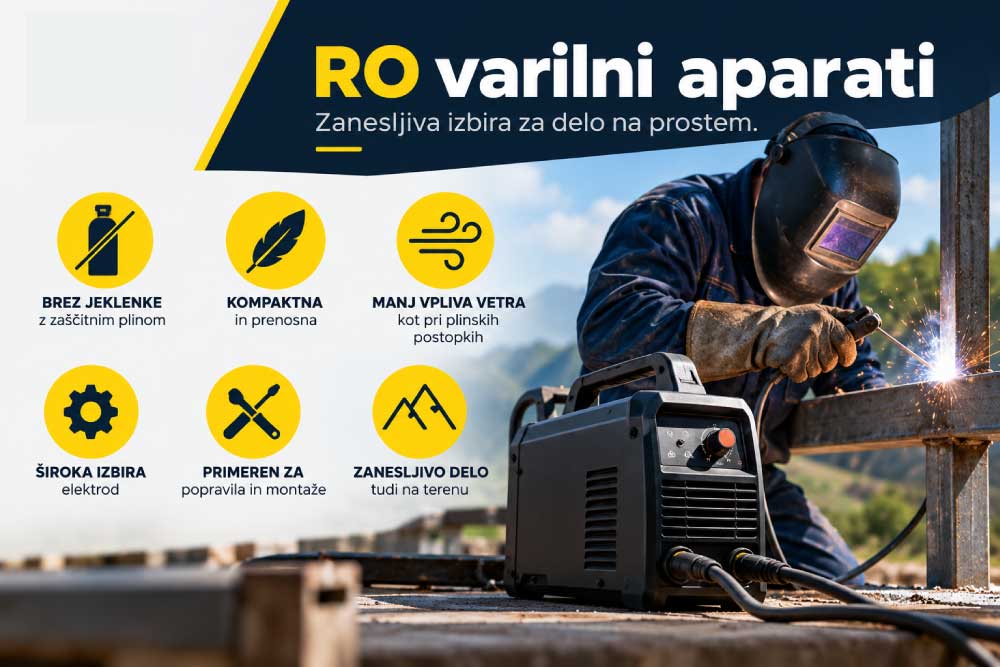
V delavnici lahko posamezen kos pogosto obrnete tako, da varite v udobnem položaju. Na terenu te možnosti velikokrat nimate. Če popravljate že postavljeno kovinsko konstrukcijo, boste morda morali variti navpično ali celo nad glavo. Takrat postane izbira primerne elektrode še pomembnejša. Pri delu zunaj delavnice je koristno poznati tudi prednosti varjenja na prostem z RO postopkom, ki je zaradi svojih značilnosti pogosto praktična izbira za terenska opravila.
V različnih položajih se staljena kovina ne obnaša enako. Gravitacija vam pri varjenju v ugodnem položaju pomaga drugače kot pri navpičnem ali nadglavnem zvaru, zato morate bolje nadzorovati talino. Vsaka elektroda tudi ni namenjena vsakemu položaju. Poleg položaja je pomembna še pravilna priprava spoja, zato priporočamo tudi prispevek o spojih pri varjenju in najboljših praksah.
Na Mizarstvu priporočamo, da pred nakupom preverite oznake in tehnični list elektrode, če veste, da boste delali v zahtevnejšem položaju. Pri običajnem domačem projektu je namreč enostavno spregledati ta podatek in težave pozneje pripisati aparatu ali svoji tehniki.
Peti kriterij: varilni tok, polariteta in združljivost z aparatom
Ko ste določili material, vrsto in približen premer elektrode, morate preveriti še, ali je izbrana elektroda primerna za vaš aparat in njegove nastavitve. Elektroda ima določen priporočeni razpon varilnega toka. Če delate z neustreznim tokom, je lahko oblok nestabilen, elektroda se lahko lepi na obdelovanec ali pa je vnos toplote prevelik.
To je pomembno tudi pri izbiri elektrod večjega premera. Če aparat sicer doseže zahtevani tok, vendar ima pri njem nizek delovni cikel, morda ne bo najbolj praktična rešitev za dolgotrajno delo. Pri tem je dobro poznati tudi, kakšna moč varilnega aparata za ročno obločno varjenje je potrebna za različne debeline materialov in zahtevnost dela.
Pri aparatu zato preverite predvsem:
- razpon varilnega toka;
- priporočene premere elektrod;
- delovni cikel oziroma intermitenco;
- zahtevano električno napajanje;
- razpoložljive funkcije za lažji vžig in nadzor obloka.
Za občasno popravilo ograje in za celodnevno izdelavo težjih jeklenih konstrukcij seveda ne potrebujete nujno enake opreme. V ponudbi SQS boste med RO napravami na primer srečali kompaktnejše modele iz serij Lincoln Electric Sprinter in Invertec ter zmogljivejše naprave za zahtevnejšo uporabo. Pri primerjavi ne glejte samo največjega števila amperov. Pomembno je, pri kakšnem toku boste dejansko delali in koliko časa lahko aparat pri takšni obremenitvi deluje.
To je pomembno tudi pri izbiri elektrod večjega premera. Če aparat sicer doseže zahtevani tok, vendar ima pri njem nizek delovni cikel, morda ne bo najbolj praktična rešitev za dolgotrajno delo.
Če želite bolje razumeti, kako zmogljivost, delovni cikel in dodatne funkcije aparata vplivajo na delo, si preberite tudi prispevek Profesionalni varilni aparati za ročno obločno varjenje – prednosti, uporaba in izbira
Shranjevanje elektrod: pogosto spregledan del pravilne izbire
Lahko kupite povsem ustrezno elektrodo in pravilno nastavite aparat, pa rezultat kljub temu ne bo takšen, kot ste pričakovali. Eden od možnih razlogov je nepravilno shranjevanje elektrod, predvsem izpostavljenost vlagi.
Oplaščenje elektrode je občutljiv del izdelka, pri nekaterih vrstah pa je nadzor vlage še posebej pomemben. Elektrode zato hranite v skladu z navodili proizvajalca, na suhem in v ustreznih pogojih. Če proizvajalec zahteva poseben režim sušenja ali ponovnega sušenja, se držite njegovih podatkov in ne splošnih priporočil z interneta.
V domači delavnici se elektrode hitro znajdejo v odprti škatli na polici, kjer ostanejo več mesecev. To morda deluje nepomembno, vendar lahko pogoji skladiščenja vplivajo na njihovo uporabnost. Na Mizarstvu zato svetujemo, da embalažo po uporabi ustrezno zaprete in zalogo hranite v suhem prostoru.
Najpogostejše napake pri izbiri elektrode
Večina napačnih izbir ne nastane zato, ker bi bilo RO varjenje nerazumljivo, temveč zato, ker uporabnik preskoči enega od osnovnih korakov. Pogost primer je nakup elektrode samo na podlagi premera. Če ste nazadnje uspešno varili s 3,2-milimetrsko elektrodo, to še ne pomeni, da bo enak premer in enaka vrsta elektrode prava za naslednji material.
Podobno velja za tok. Če ste pri eni elektrodi našli nastavitev, ki vam ustreza, je ne prenesite samodejno na drugo vrsto in premer. Najprej preverite priporočeni razpon proizvajalca in nato nastavitev prilagodite konkretnemu spoju.
Med pogostejše napake sodijo izbira elektrode brez preverjanja osnovnega materiala, uporaba prevelikega premera pri tankem obdelovancu, neupoštevanje položaja varjenja ter delo z nepravilno skladiščenimi elektrodami. Pri nakupu aparata je podobna napaka osredotočanje izključno na maksimalni tok, brez preverjanja delovnega cikla in dejanskih zahtev vašega dela.
Če se elektroda pogosto lepi, je oblok težko vzdrževati ali je videz zvara slab, zato ne sklepajte takoj, da je težava samo v vaši tehniki. Preverite celotno kombinacijo elektrode, materiala, priprave spoja in nastavitev aparata.
Hitra metoda izbire: od materiala do prvega zvara
Ko osnovna pravila povežete med seboj, postane izbira elektrode precej bolj pregledna. Najprej določite vrsto in debelino materiala. Nato izberite vrsto elektrode, ki je temu materialu namenjena, ter preverite, ali ustreza položaju, v katerem boste varili. Šele zatem določite primeren premer in na podlagi podatkov proizvajalca nastavite tok ter pravilno polariteto.
V praksi si lahko vrstni red zapomnite zelo preprosto:
material → vrsta elektrode → položaj varjenja → premer → tok in polariteta → zmogljivost aparata → poskusni zvar
Preden se lotite končnega izdelka, je pametno narediti poskusni zvar na primerljivem kosu materiala. Tako lahko preverite vžig, stabilnost obloka in obnašanje taline ter po potrebi prilagodite nastavitev toka in tehniko. To je še posebej koristno, če določeno elektrodo uporabljate prvič.
Pri nosilnih konstrukcijah in drugih varnostno pomembnih spojih pa poskusno varjenje ni nadomestilo za ustrezno znanje, postopek in zahteve konstrukcije. Če niste prepričani o materialu ali izbiri dodajnega materiala, na Mizarstvu menimo, da je bolj smiselno preveriti tehnično dokumentacijo oziroma vprašati izkušenega strokovnjaka, kot pa izbiro prepustiti ugibanju.
Prava elektroda je rezultat več pravilnih odločitev
Prave elektrode ne izberete samo po premeru ali zato, ker ste z isto vrsto že uspešno varili. Upoštevati morate osnovni material, zahteve spoja, položaj varjenja, premer elektrode, priporočeni tok, polariteto in zmogljivost varilnega aparata. Ko te dejavnike obravnavate skupaj, postane izbira precej bolj logična.
Za običajno delo v domači ali manjši profesionalni delavnici vam zato ni treba poznati vseh elektrod na trgu. Veliko pomembneje je, da pred začetkom veste, kaj varite, kako debel je material in kakšen spoj želite izdelati. Nato preverite podatke proizvajalca elektrode in jih uskladite z zmogljivostjo svojega aparata. Tako boste lažje prišli do stabilnega obloka in kakovostnega zvara, hkrati pa bo tudi samo delo prijetnejše in bolj predvidljivo.